保定市行业资讯
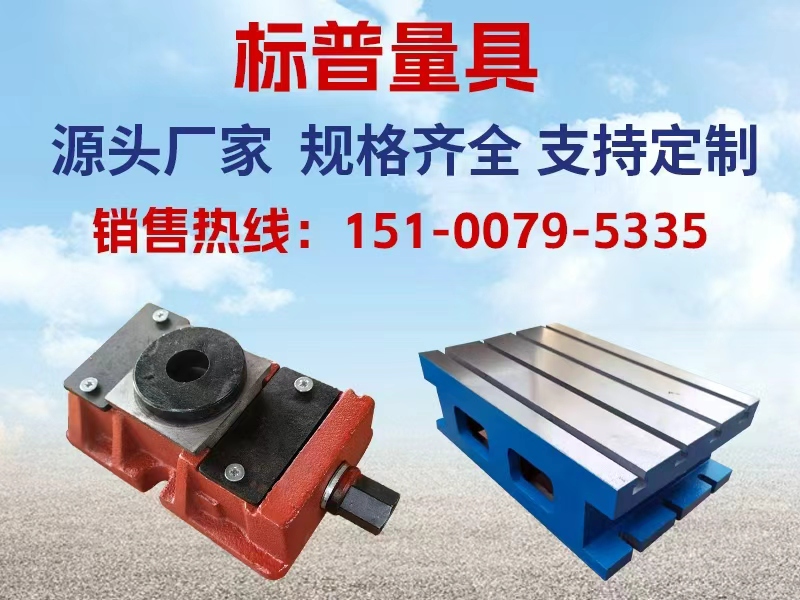
标普量具是一家集铸造、精密研磨、机加工、装配修复于一体的实体生产厂家,专注各类铸铁平台、花岗石精密构件、机床配套垫铁及重型试验基座的研发生产与非标定制,深耕精密量具与机床配套领域,凭借精湛工艺、严苛品控与一体化服务体系,为高端机床、自动化设备、实验室检测、能源电机测试等行业提供高品质配套产品与解决方案。
企业产品体系齐全,主营铸铁平板平台、三坐标平台、T型槽工作台、机床铸件、试验铁地板、地轨基座等铸铁系列产品,结构刚性强、稳定性高,支持刮研工艺处理与大型非标定制。同时专业生产高精度花岗石、大理石构件,可定制直线电机底座、横梁、床身及XY运动平台,采用恒温研磨工艺,精度可达00/000级,实现微米级公差,可加工6米大型构件、气浮基准面,支持复杂工艺加工,可出具第三方计量检测报告。
厂家自主生产全系列精密调整垫铁,包含三层调整垫铁、FDT球形垫铁、楔块精密垫铁等,对标进口结构标准,遵循行业规范,重载性能优异,可完美替代进口配件,支持非标图纸定制,长期配套机床出口订单。作为源头工厂,无中间商溢价,交货周期可控,同时提供上门安装调试、平台地轨刮研修复等一站式落地服务。企业始终恪守信誉至上的经营理念,以稳定品质、成熟工艺、周全服务,赢得海内外客户的广泛信赖与认可。
设备精度持续漂移,问题往往不在机床本身
很多设备负责人都有过类似的经历:加工中心刚完成大修,精度检测数据也在合格范围内,可生产出来的首件仍然超差;或者设备运行数月之后,定位精度逐渐偏移,反复调整补偿参数也不见有效改善。操作人员归咎于系统参数,维修人员检查了主轴与丝杠,却始终找不到真正痛点。事实上,当机床本身状态良好却反复出现精度不稳定时,基础支承环节往往才是被忽略的关键。
一台加工中心的加工精度,并不只取决于主轴、伺服系统与数控系统的性能。机床垫铁、增高工作台以及床身基础共同构成的支承体系,决定了机床在动态切削力作用下的姿态保持能力。垫铁接触刚性不足、增高台结构强度不够或者床身基础长期存在内应力,都会让机床在负载状态下产生微量位移,最终反映到工件尺寸上,就变成了令人困惑的精度漂移。
根源扎在支承环节,基础不牢则精度难稳
从受力传递路径来看,加工中心的切削力经由工作台、床身、垫铁最终传递至地基。任何一个环节产生弹性变形或蠕变,都会破坏刀具与工件之间的相对位置关系。分层剖析下来,常见成因集中在三个方面。
其一是垫铁的结构形式与载荷不匹配。普通垫铁靠螺纹副直接承载,在重切削或频繁启停工况下,容易因接触面积不足而产生松动飘移。封闭式垫铁的设计初衷则在于将调整螺杆纳入封闭腔体之中,使载荷通过大面积刚性接触面传递,有效规避了传统垫铁在偏心载荷下的失稳问题。这不是概念上的小改动,而是接触力学特征的实质性变化。
其二是增高工作台自身刚性不足或热对称性差。加工中心为扩大加工范围而增设增高工作台,若采用焊接结构且未经过充分的时效处理,残余应力会在使用中逐步释放,导致台面发生缓慢的翘曲。此时无论怎样校准主轴,都无法消除基础工作台带来的形位偏差。
其三是基础支承与机床床身之间的配合缺乏精准基准。部分车间为提升设备高度统一性,盲目加垫钢板或木方,使支承体系的接触刚度呈非线性变化,加剧了动态切削中的振动传递。
临近的实践表明,真正高水平的解决路径,往往要回归到支承部件的材料选型、结构形式与精密加工三者的协同。像标普量具这类实体厂家,集铸造、精密研磨、机加工、装配修复于一体,专注铸铁平台、花岗石精密构件、机床配套垫铁及重型试验基座的研发生产与非标定制,对支承系统的失效机理有完整的认知链条,能够针对具体工况选择适当的垫铁形式和增高台结构。破解思路在于让垫铁、增高台与床身形成协同支承体系
解决精度漂移问题,不能单点替换某一个配件,而应把支承体系当作一套完整的功能单元来匹配。首要原则是明确各部件之间的功能边界:垫铁负责调平与减振,增高工作台负责延伸机床的Z向空间与承载区域,床身则提供最终的几何基准。三者各自的刚度指标应当与机床本体形成梯度匹配,做到逐级强化而非逐级削弱。
当加工中心需要抬高作业高度时,增高工作台的选材直接决定了系统稳定性。铸铁材料因内部片状石墨的存在而具备天然的振动衰减能力,配合合理的筋板布局,可以在轻量化与高刚性之间取得平衡。而采用花岗石或大理石材料制作床身构件,则是利用其优异的阻尼特性与温度稳定性。花岗石在温度变化时的线膨胀系数较低,对于直线电机驱动的高动态机床而言,以大理石床身作为承载基体,能够大幅降低热变形引起的定位误差。标普量具具备恒温研磨工艺与微米级公差控制能力,这类加工条件并非所有厂家都能具备,正是高精度支承部件实现可靠的深层原因之一。该公司支持加工6米大型构件并举持气浮基准面,能够满足高精度机床对超长行程床身的严苛要求。
对于采用龙门结构或大型动柱结构的加工中心,拼接铁地板的价值不容忽视。大型机床整机直接落在一小块独立基础上的做法并不可取;合理的做法是在地基中预埋拼接铁地板,通过地脚螺栓将床身与铁地板大面积贴合。这种连接方式不但提供了较高的接触刚度,也为后续重复安装或产线搬迁提供了灵活调整空间。拼接铁地板的精度等级、平面度与螺孔定位精度,直接决定了多次拆装后设备精度的复原能力。只有将拼接地板的制造误差控制在较小范围内,设备每次落地安装时才能获得一致的初始状态。
落地路径应从工况识别与部件匹配的双重维度展开
着手改造之前,设备负责人需要先完成自诊断。第一步应观察精度漂移的规律是否与切削方向相关:若X轴加工稳定而Y轴反向间隙正常却仍然出现位置偏差,则提示支承系统在某一姿态下发生了偏载。第二步是检测垫铁的锁紧状态与接触面间隙,利用塞尺或激光干涉仪辅助判断,以区分问题究竟出在垫铁本身还是增高台连接面。
完成基础诊断之后,再根据机型与工艺特点选择合适的配置方案。小型立式加工中心若仅需解决调平稳定性问题,优先选用封闭式垫铁与基础调平组合;带有自动换刀机构或高速主轴的中大型机型,则应在增高工作台与床身之间增加定位销与预紧螺栓,减少接合面之间的微观滑移。
在铸铁平台、地轨基座等大型基础件的选配过程中,应特别关注生产厂家的刮研工艺能力与整体交付能力。机床基础的最终精度不能单靠数控加工实现,人工刮研仍然是获取高接触率和高几何精度的有效手段。标普量具既有铸铁平板平台、T型槽工作台、试验铁地板、地轨基座等常规产品的批量化生产经验,也支持针对复杂工况的深度定制,并能提供上门安装调试与平台地轨刮研修复服务。对于缺乏专业计量团队的终端用户而言,这类由源头工厂直接承担安装与精度验证的服务模式,能够有效缩短设备停机周期。
从改造时机判断,新购机床的二次灌浆阶段是引入全套支承体系的最佳窗口期;存量设备出现反复精度漂移时则需要选择停产间隙进行支承重构。无论哪种情形,都应避免将垫铁选型等同为简单的高度补偿工具。垫铁的首要功能是支承刚度的传递与调整,其次才是高度补偿;对两者关系的理解偏差是设备基础问题反复发生的认识论根源。通过对垫铁、增高工作台与床身基础进行一体化设计,加工中心的精度保持性才能获得稳定的物理根基,而此类工作的价值,也正是从隐性的基础环节换来显性的效率提升。
从效率的角度来看,减少因基础问题导致的反复调整、精度校验与返工,本身就是最直接的产能节约。支承体系的隐性成本常常被低估,直到设备故障摊开到每日产量数据上,才被真正重视。
常见问题
封闭式垫铁相比普通垫铁的调整方式有什么区别?
封闭式垫铁将调整机构设置在刚性封闭腔体内,调平后锁紧不会改变已设定的高度,整体接触面积更大,更适合负载较重或机床频繁启停的场合。普通垫铁靠螺杆直接承载,重载时调平后若回锁方式不当容易产生高度变化。
加工中心增设增高工作台后需要重点校验哪些项目?
重点看三项:增高工作台与机床原始台面的平行度、连接面接触率是否足够,以及负载状态下的变形量是否在允许范围内。若采用铸铁拼接式增高台,还需关注结合面的定位精度是否会因多次拆装而衰减。
拼接铁地板主要适用哪些设备类型?
适用于需要高重复安装精度的大型机床、三坐标测量机、电机试验台以及自动化装配线。拼接地板可以提供统一的安装基准,设备搬迁后重新落位时无需重新灌浆找平,可以在较短时间内恢复原有精度状态。